


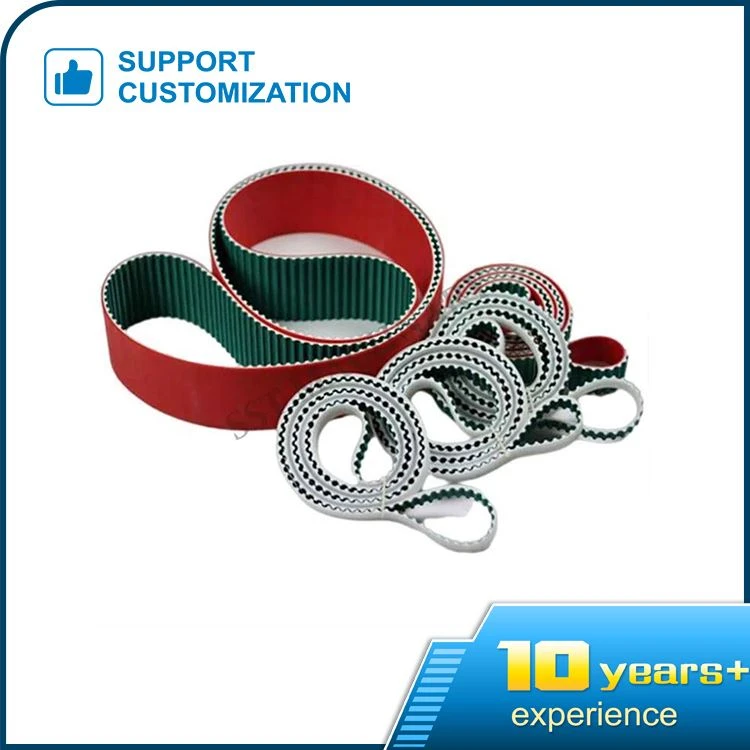
CNCタイミングベルト
CNCタイミングベルト:
工業用CNCタイミングベルトの使用上の注意:
CNC タイミングベルトを交換する場合は、ベルトの張力をズイローまで下げてから取り出す必要があります。高い張力がかかった状態で、専門工具以外を使用してシンクロベルトをこじって外すことは固く禁じられています。
CNC タイミング ベルトは、歯付きベルト、タイミング ベルト、ノンスリップ ベルトなどとも呼ばれます。一般的な V ベルトや平ベルト トランスミッションと同様に、同期ベルトは柔軟なトランスミッション形式です。同期ベルトは、動きと動力を伝達するために使用できるだけでなく、機構の位置決めのためにサーボ機構でも一般的に使用されます。
現在、既存の同期ベルト切断装置は使用時の調整が難しく、切断成形効果が低く、同期ベルトの幅を一定に保つのが難しく、切断効率が低く、同期ベルトは簡単に切断できます。切断中に揺れます。同時に、既存の同期ベルトの巻き取りロール上の同期ベルトは、切断中に比較的緩んでおり、同期ベルトをしっかりと巻き付けることができなくなります。したがって、上記の問題を解決するために、修理が容易な同期ベルト切断装置の設計が急務となっている。
既存の同期ベルト切断装置の切断幅を一定に保つことが難しく、切断時に同期ベルトが振れやすく、巻き取り時にしっかりと巻き付けられないという問題を解決するために、固定に便利な同期ベルト切断装置を開発しました。提案した。
高品質シンクロベルトの非平行面はベルト本体の滑り摩擦を増大させ、特にベルト本体のエッジの一部が摩耗する場合があります。これらの点では、ドライブベルトのエッジが損傷しすぎているため、ベルトプーリーの平面度を調整して回復することをお勧めします。この問題に対処するには、直ちに曲げ剛性を向上させることが推奨されます。
止め輪の曲がりは、ベルト端の過度の摩耗の一般的な原因の 1 つです。この問題が原因であると判断された場合は、止め輪の修正または交換を同時に行うことで解決できます。
止め輪の表面がザラザラしているのは、ベルトとエッジが接触する際の摩擦力が大きいため、当然過度の摩耗が発生します。この問題は止め輪を交換することで解決できます。
また、ストップタイミングベルトがトランスミッションストップやブラケットに接触することで摩耗が激しくなりますので、バッフルやブラケットに異常な摩耗が見られる場合は必ず点検してください。
これらは、ループ状のタイミング ベルト接続に完成した外観を与える、非常に便利な CNC タイミング ベルトです。ベルトの端をきれいに閉じて仕上げられるように設計されています。これらは、「結束バンド」方法の代替手段です。
定格馬力を提供するには、CNC タイミング ベルトには、小さい方のプーリーの溝にかみ合う 6 つ以上の歯が必要です。噛み合う歯数はタイミングベルト駆動選定手順第24章の計算式より求められます。単一の歯のせん断強度は、ベルトの破断強度のほんの一部にすぎません。
CNC タイミング ベルトの表面速度は、大きいピッチ ベルトの場合は 5500 フィート/分 (28 m/s)、小さいピッチ ベルトの場合は 10000 フィート/分 (50 m/s) を超えてはなりません。 HTD ベルトの最大許容速度は 6500 フィート/分 (33 m/s)、GT2 ベルトの最大許容速度は 7500 フィート/分 (38 m/s) です。 T シリーズの最大許容動作速度は 4000 フィート/分 (20 m/s) です。


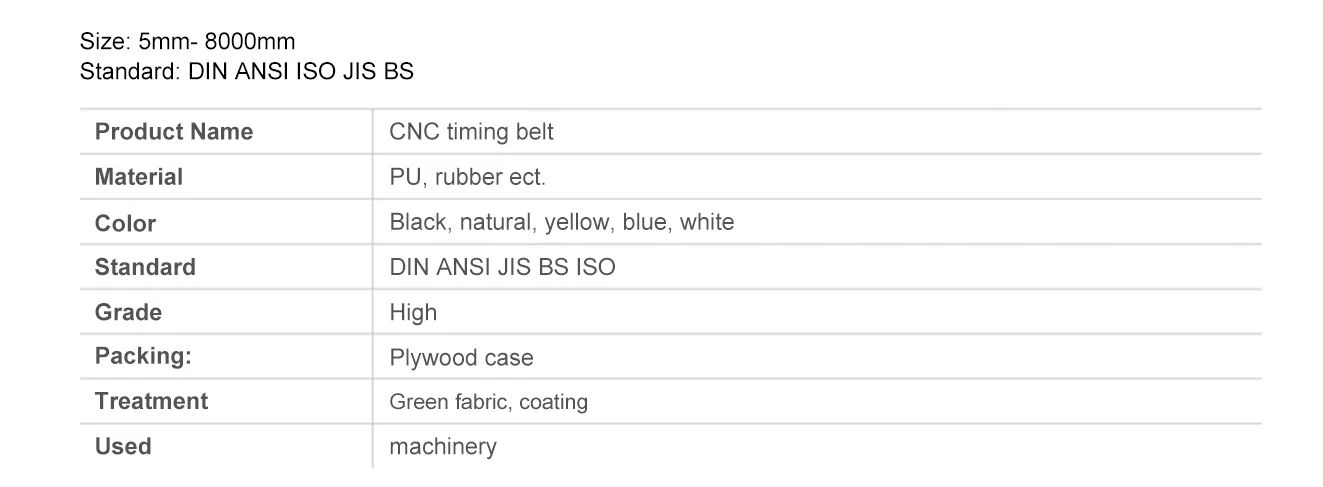


人気ラベル: CNC タイミング ベルト、中国、サプライヤー、メーカー、工場、カスタマイズ、卸売、販売用、中国製
上一条
PUタイミングベルトあなたはおそらくそれも好きでしょう


お問い合わせを送る